
Sai lầm khi gia công thiết bị inox không chỉ là chuyện giá rẻ hay đắt – mà là chuỗi quyết định sai về vật liệu, tiêu chuẩn hàn, kiểm tra chất lượng và hồ sơ nghiệm thu. Bài viết này chỉ ra 12 lỗi thực tế từ dự án FDI, kèm checklist 15 câu hỏi giúp đội mua hàng, QA/QC và engineering phát hiện rủi ro trước khi ký hợp đồng, tránh làm lại thiết bị, không đạt audit và mất hợp đồng xuất khẩu.
Sai lầm khi gia công thiết bị inox: Bài học từ thực tế dự án FDI, thực phẩm, dược phẩm 2026
Phân tích 12 sai lầm khi gia công thiết bị inox trong dự án FDI, thực phẩm, dược phẩm. Bài học thực tế, checklist phòng rủi ro, cách chọn nhà thầu uy tín.
Vì sao “gia công rẻ” thường làm “tổng chi phí đắt” trong các sai lầm khi gia công thiết bị inox?
Một trong những sai lầm khi gia công thiết bị inox phổ biến nhất mà các doanh nghiệp FDI, thực phẩm, dược phẩm thường mắc phải là chỉ tập trung vào đơn giá gia công ban đầu mà bỏ qua tổng chi phí vòng đời của thiết bị. Thực tế cho thấy, nhiều dự án chọn nhà thầu báo giá “rẻ nhất” lại là những dự án có tổng chi phí cuối cùng cao nhất, do phát sinh sửa chữa, làm lại, chậm tiến độ và không đạt audit.
Phân biệt CAPEX và tổng chi phí sở hữu thiết bị
Trong quản trị dự án công nghiệp, cần phân biệt rõ giữa CAPEX (chi phí đầu tư ban đầu) và TCO (Total Cost of Ownership – tổng chi phí sở hữu). CAPEX chỉ bao gồm giá hợp đồng gia công, vật liệu và lắp đặt ban đầu. Trong khi đó, TCO bao gồm toàn bộ chi phí phát sinh trong suốt vòng đời thiết bị: vận hành, bảo trì, sửa chữa, thay thế phụ tùng, thời gian dừng máy, rủi ro không đạt audit và chi phí cơ hội do chậm sản xuất.
Khi doanh nghiệp chỉ nhìn vào CAPEX, họ dễ bị thu hút bởi những báo giá “gia công rẻ” từ các nhà thầu không có năng lực dự án thực sự. Tuy nhiên, khi vào vận hành, các chi phí ẩn bắt đầu phát sinh: thiết bị ăn mòn nhanh do sai vật liệu, mối hàn bị rỗ nứt phải sửa lại, bề mặt không đạt độ nhẵn yêu cầu GMP khiến vệ sinh khó khăn, hồ sơ không đầy đủ khiến audit thất bại.
Mô hình “tảng băng trôi chi phí” trong gia công thiết bị inox
Có thể hình dung tổng chi phí của một dự án gia công thiết bị inox như một tảng băng trôi. Phần nổi trên mặt nước là giá gia công ban đầu – con số mà procurement dễ nhìn thấy nhất và thường dùng để so sánh giữa các nhà thầu. Phần chìm dưới mặt nước, chiếm 60–80% tổng chi phí thực tế, bao gồm:
Chi phí làm lại thiết bị: do sai vật liệu, sai kích thước, không đạt tiêu chuẩn mối hàn hoặc bề mặt.
Chi phí chậm tiến độ: nhà máy không thể chạy đúng kế hoạch, mất hợp đồng với khách hàng cuối, phạt tiến độ.
Chi phí không đạt audit: phải thuê tư vấn khắc phục, dừng sản xuất để sửa chữa, mất chứng nhận xuất khẩu.
Chi phí bảo trì khẩn cấp: thiết bị hỏng giữa dây chuyền, phải thay phụ tùng đắt tiền, thuê nhân sự bên ngoài.
Chi phí cơ hội: thời gian và nhân sự dành cho việc xử lý sự cố thay vì tập trung vào sản xuất và phát triển.
Ví dụ thực tế từ các dự án FDI
Một dự án FDI thực phẩm tại Bắc Ninh từng chọn nhà thầu gia công bồn chứa inox với đơn giá thấp hơn 25% so với các đối thủ khác. Tuy nhiên, sau 6 tháng vận hành, toàn bộ tuyến ống dẫn dung dịch axit hữu cơ bị ăn mòn điểm, phải thay thế 100%. Chi phí thay thế, cộng với thời gian dừng máy 3 tuần, khiến tổng chi phí thực tế cao gấp 2,3 lần so với phương án ban đầu sử dụng 316L đúng chuẩn.
Một nhà máy dược phẩm tại Hưng Yên chọn nhà thầu báo giá “trọn gói” không chi tiết cho skid pha chế. Khi vào lắp đặt, phát sinh 18 hạng mục không được báo giá ban đầu: cảm biến, van điều khiển, tủ điện, hồ sơ validation. Tổng chi phí cuối cùng cao hơn 40% so với dự kiến, đồng thời chậm tiến độ 2 tháng, ảnh hưởng đến kế hoạch xuất khẩu sản phẩm sang EU.
Dấu hiệu nhận biết báo giá “rẻ ảo”
Để tránh các sai lầm khi gia công thiết bị inox liên quan đến báo giá, doanh nghiệp cần nhận biết các dấu hiệu của báo giá “rẻ ảo”:
Báo giá chỉ ghi “trọn gói” hoặc “theo kg” mà không tách rõ cấu phần: vật liệu, gia công, xử lý bề mặt, kiểm tra, hồ sơ, vận chuyển, lắp đặt.
Không nêu rõ xuất xứ vật liệu (304/316L của nhà máy nào, tiêu chuẩn gì).
Không liệt kê inspection point, không đề cập đến FAT/SAT, không có danh mục hồ sơ bàn giao.
Không có chính sách bảo hành rõ ràng hoặc bảo hành quá ngắn so với tiêu chuẩn ngành.
Không sẵn sàng cho audit nhà máy, không cung cấp hồ sơ máy móc, quy trình hàn, chứng chỉ thợ hàn.
Cách phòng tránh: Chọn nhà thầu theo TCO, không chỉ theo CAPEX
Thay vì so sánh báo giá dựa trên đơn gia công, doanh nghiệp nên xây dựng bảng so sánh theo TCO, bao gồm:
Chi phí đầu tư ban đầu: giá hợp đồng, điều kiện thanh toán, tiến độ giao hàng.
Chi phí vận hành: mức tiêu thụ năng lượng, hóa chất vệ sinh, nước, nhân sự vận hành.
Chi phí bảo trì: tần suất bảo trì, chi phí phụ tùng, thời gian dừng máy dự kiến.
Rủi ro dự án: khả năng chậm tiến độ, rủi ro không đạt audit, rủi ro làm lại thiết bị.
Hỗ trợ dài hạn: bảo hành, bảo trì, cung cấp phụ tùng, hỗ trợ kỹ thuật onsite.
Nhà thầu có năng lực dự án thực sự thường sẽ chủ động cung cấp phân tích TCO, giúp chủ đầu tư thấy rõ lợi ích dài hạn của việc đầu tư đúng ngay từ đầu, thay vì tiết kiệm nhỏ ban đầu nhưng phải trả giá đắt về sau.
Tóm lại, “gia công rẻ” thường thành “tổng chi phí đắt” là một trong những sai lầm khi gia công thiết bị inox kinh điển mà nhiều doanh nghiệp FDI, thực phẩm, dược phẩm đã trả giá. Việc chuyển từ tư duy “chọn giá thấp nhất” sang “chọn TCO tối ưu” là bước đầu tiên để giảm rủi ro, tránh đội chi phí và đảm bảo thành công cho dự án.
Doanh nghiệp có nhu cầu nhận tư vấn phân tích TCO cho dự án gia công thiết bị inox có thể liên hệ trực tiếp với Cơ Khí Toàn Á để được kỹ sư cơ khí chuyên trách hỗ trợ rà soát báo giá, chỉ ra các chi phí ẩn và đề xuất phương án tối ưu chi phí vòng đời.
12 sai lầm khi gia công thiết bị inox và cách phòng tránh
Dưới đây là danh sách 12 sai lầm khi gia công thiết bị inox phổ biến nhất được tổng hợp từ thực tế triển khai các dự án FDI, thực phẩm, dược phẩm và hóa chất tại Việt Nam. Mỗi sai lầm được phân tích theo cấu trúc: mô tả lỗi → hậu quả thực tế → dấu hiệu nhận biết sớm → cách phòng tránh cụ thể. Đây là phần trọng tâm của bài viết, giúp doanh nghiệp nhận diện rủi ro trước khi ký hợp đồng và tránh các lỗi gia công thiết bị inox tốn kém.
3.1. Sai lầm 1: Chọn nhà cung cấp “chỉ có văn phòng”, không có nhà máy thực tế
Mô tả lỗi:
Nhiều doanh nghiệp FDI chọn nhà thầu gia công dựa trên một số thông tin như: tư vấn một chiều, báo giá rẻ và lời cam kết “có nhà máy” mà không kiểm tra thực tế. Khi vào triển khai, phát hiện nhà thầu này chỉ là văn phòng thương mại, thuê lại xưởng khác để gia công.
Hậu quả thực tế:
Mất kiểm soát chất lượng vì không biết ai thực sự gia công.
Không có trách nhiệm kỹ thuật rõ ràng khi có sự cố.
Hồ sơ CO/CQ, quy trình hàn, kiểm tra chất lượng không minh bạch.
Đây là một trong những sai lầm khi gia công thiết bị inox nghiêm trọng nhất, có thể khiến toàn bộ dự án thất bại.
Dấu hiệu nhận biết sớm:
Không mời được khách hàng audit nhà máy.
Không cho xem hình ảnh thực tế xưởng, máy móc.
Hồ sơ năng lực mờ nhạt, không có danh mục máy cắt, hàn, kiểm tra.
Nhân sự kỹ thuật không trả lời được câu hỏi chuyên sâu về WPS, PQR, NDT.
Cách phòng tránh:
Yêu cầu audit onsite hoặc online qua video call để xem nhà máy thực tế.
Kiểm tra danh mục máy: laser cutting, bending, hàn TIG/MIG, máy kiểm tra.
Yêu cầu cung cấp CO/CQ máy móc, chứng chỉ thợ hàn, quy trình hàn đã phê duyệt.
Tham khảo các dự án đã thực hiện, liên hệ khách hàng cũ để xác nhận năng lực.
Ưu tiên nhà thầu có ISO 9001:2015 và sẵn sàng cho audit của khách hàng FDI.
3.2. Sai lầm 2: Không chốt rõ tiêu chuẩn kỹ thuật ngay từ yêu cầu ban đầu URS
Mô tả lỗi:
URS (User Requirement Specification) chỉ ghi chung chung “đạt chuẩn GMP/FDA” mà không cụ thể hóa thành yêu cầu đo được: độ nhẵn bề mặt Ra bao nhiêu, kiểu mối hàn gì, % kiểm tra NDT, vật liệu 304 hay 316L, xuất xứ nào.
Hậu quả thực tế:
Thiết bị gia công xong không đạt yêu cầu audit.
Phải sửa chữa hoặc làm lại, gây chậm tiến độ và đội chi phí.
Tranh cãi giữa chủ đầu tư và nhà thầu về “tiêu chuẩn” khi nghiệm thu.
Đây là lỗi gia công thiết bị inox thường gặp trong các dự án dược phẩm và mỹ phẩm xuất khẩu.
Dấu hiệu nhận biết sớm:
URS chỉ ghi “GMP”, “FDA” mà không có thông số kỹ thuật chi tiết.
Bản vẽ thiết kế không ghi rõ yêu cầu bề mặt, mối hàn, vật liệu.
Nhà thầu không hỏi sâu về tiêu chuẩn áp dụng khi chào giá.
Cách phòng tránh:
Cụ thể hóa GMP/FDA/ASME thành yêu cầu đo được: Ra ≤ 0.4–0.8 µm, hàn TIG giáp mối, NDT 10–100% tùy ứng dụng.
Ghi rõ vật liệu: 304/316L, xuất xứ (Posco, Baosteel, Outokumpu…), tiêu chuẩn ASTM/EN/JIS.
Yêu cầu nhà thầu xác nhận bằng văn bản khả năng đáp ứng tiêu chuẩn trước khi ký hợp đồng.
Tham khảo các bài viết về “Tiêu chuẩn kỹ thuật trong dự án FDI” để xây dựng URS chi tiết.
3.3. Sai lầm 3: Chọn vật liệu inox theo giá, không theo môi trường làm việc
Mô tả lỗi:
Doanh nghiệp chọn 304 thay vì 316L để tiết kiệm 20–30% chi phí vật liệu, mà không phân tích kỹ môi trường làm việc: có axit, muối, clo, hóa chất vệ sinh mạnh hay không.
Hậu quả thực tế:
Ăn mòn điểm, ăn mòn kẽ hở sau 6–12 tháng vận hành.
Rò rỉ dung dịch, nhiễm bẩn sản phẩm, dừng máy để thay thế.
Chi phí thay thế + downtime cao gấp 2–3 lần so với chênh lệch giá ban đầu.
Đây là một trong những sai lầm khi gia công inox kinh điển trong ngành thực phẩm và hóa chất.
Dấu hiệu nhận biết sớm:
Báo giá chỉ ghi “inox 304/316” không ghi xuất xứ, tiêu chuẩn.
Không có phân tích môi trường làm việc khi tư vấn vật liệu.
Nhà thầu không đề xuất 316L cho ứng dụng có axit, muối, clo.
Cách phòng tránh:
Yêu cầu CO/CQ vật liệu, test thành phần hóa học tại Quatest1 hoặc phòng lab độc lập.
Chọn 304 cho nước, đồ uống, nguyên liệu trung tính; 316L cho dược phẩm, mỹ phẩm, hóa chất, môi trường có axit, muối, clo.
Xem xét 904L hoặc duplex cho môi trường cực kỳ khắc nghiệt (axit vô cơ mạnh, nước biển).
Tham khảo bài viết “Vật liệu inox 304/316L cho dự án FDI” để có quyết định chính xác.
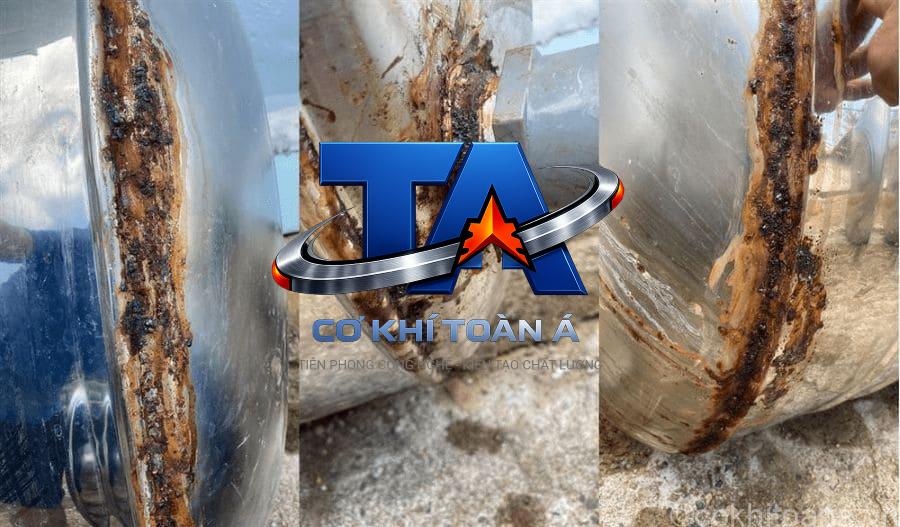
3.4. Sai lầm 4: Bỏ qua kiểm soát mối hàn và xử lý bề mặt
Mô tả lỗi:
Không yêu cầu quy trình hàn WPS/PQR, không kiểm tra NDT mối hàn, không đo độ nhẵn bề mặt Ra, bỏ qua xử lý electropolish cho ứng dụng dược phẩm.
Hậu quả thực tế:
Mối hàn rỗ, nứt, không đồng nhất → tích tụ cặn, vi sinh phát triển.
Bề mặt thô, khó vệ sinh, không đạt yêu cầu GMP.
Không đạt audit khách hàng, đặc biệt với dược phẩm xuất khẩu EU.
Đây là lỗi gia công thiết bị inox thường bị phát hiện muộn, khi thiết bị đã lắp đặt.
Dấu hiệu nhận biết sớm:
Nhà thầu không đề cập đến WPS/PQR trong hồ sơ chào giá.
Không có kế hoạch kiểm tra NDT, đo Ra.
Không có mẫu bề mặt để khách hàng duyệt trước khi gia công hàng loạt.
Cách phòng tránh:
Yêu cầu WPS/PQR cho từng loại vật liệu, vị trí hàn.
Kiểm tra NDT 10–100% mối hàn giáp mối tùy ứng dụng (X-ray, siêu âm, thấm từ).
Đo độ nhẵn bề mặt Ra bằng thiết bị chuyên dụng, yêu cầu đạt Ra ≤ 0.4–0.8 µm (thực phẩm), Ra ≤ 0.2–0.4 µm (dược phẩm).
Electropolish cho bề mặt tiếp xúc trực tiếp với sản phẩm nhạy cảm.
3.5. Sai lầm 5: Không kiểm tra vật liệu đầu vào, chỉ tin vào lời cam kết
Mô tả lỗi:
Chỉ dựa vào CO/CQ trên giấy mà không kiểm tra thực tế vật liệu đầu vào: độ dày, thành phần hóa học, cơ tính.
Hậu quả thực tế:
Vật liệu sai mác, sai độ dày, sai thành phần.
Ăn mòn nhanh, không đạt yêu cầu kỹ thuật.
Không truy xuất được nguồn gốc khi có sự cố.
Đây là một trong những sai lầm khi gia công thiết bị inox khiến nhiều dự án FDI không đạt audit.
Dấu hiệu nhận biết sớm:
Không có biên bản kiểm tra vật liệu đầu vào.
Không lưu mẫu vật liệu theo lô.
Nhà thầu không cho phép lấy mẫu test độc lập.
Cách phòng tránh:
Kiểm tra CO/CQ, đối chiếu với vật liệu thực tế (mác, lô nhiệt, nhà máy thép).
Lấy mẫu test tại Quatest1 hoặc phòng lab độc lập: thành phần hóa học, cơ tính.
Lưu hồ sơ vật liệu theo lô, có thể truy xuất khi cần.
Yêu cầu nhà thầu có quy trình kiểm tra vật liệu đầu vào bằng văn bản.
3.6. Sai lầm 6: Báo giá thiếu hạng mục, phát sinh giữa chừng
Mô tả lỗi:
Báo giá chỉ ghi “trọn gói” hoặc “theo kg” mà không tách rõ cấu phần: vật liệu, gia công, xử lý bề mặt, kiểm tra, hồ sơ, vận chuyển, lắp đặt.
Hậu quả thực tế:
Phát sinh 15–40% chi phí so với báo giá ban đầu.
Tranh cãi khi nghiệm thu và thanh toán.
Chậm tiến độ do phải đàm phán lại hợp đồng.
Đây là lỗi gia công thiết bị inox thường gặp trong các dự án EPC.
Dấu hiệu nhận biết sớm:
Báo giá không chi tiết theo cấu phần.
Nhà thầu không giải thích rõ phạm vi công việc.
Không có danh mục hạng mục có thể phát sinh.
Cách phòng tránh:
Yêu cầu báo giá chi tiết theo từng cấu phần: vật liệu, gia công, xử lý bề mặt, kiểm tra, hồ sơ, vận chuyển, lắp đặt, bảo hành.
Yêu cầu liệt kê các hạng mục có thể phát sinh và cách tính chi phí.
So sánh ít nhất 3–5 báo giá theo cùng một hệ quy chiếu.
Tham khảo bài viết “Báo giá gia công thiết bị inox cho dự án FDI” để biết cách đọc báo giá đúng.
3.7. Sai lầm 7: Không lập kế hoạch kiểm tra trung gian (inspection point)
Mô tả lỗi:
Không thỏa thuận inspection point trong hợp đồng: kiểm tra vật liệu, kiểm tra cắt, kiểm tra hàn, kiểm tra lắp ráp, FAT.
Hậu quả thực tế:
Lỗi chỉ phát hiện khi thiết bị đã hoàn thiện, chi phí sửa rất cao.
Không có căn cứ để từ chối thanh toán khi chất lượng không đạt.
Chậm tiến độ do phải làm lại.
Đây là một trong những sai lầm khi gia công inox khiến nhiều dự án FDI bị chậm bàn giao.
Dấu hiệu nhận biết sớm:
Hợp đồng không có danh mục inspection point.
Nhà thầu không đề cập đến QA/QC trong quy trình làm việc.
Không có kế hoạch kiểm tra trung gian bằng văn bản.
Cách phòng tránh:
Thỏa thuận inspection point rõ ràng: vật liệu đầu vào, cắt, hàn, lắp ráp, FAT.
Quy định rõ hold point (dừng để kiểm tra) và witness point (mời khách hàng chứng kiến).
Yêu cầu biên bản kiểm tra cho từng inspection point.
Tham khảo bài viết “Quy trình kiểm tra chất lượng trong gia công inox” để xây dựng kế hoạch kiểm tra.
3.8. Sai lầm 8: Xem nhẹ hồ sơ hoàn công và truy xuất nguồn gốc
Mô tả lỗi:
Không yêu cầu danh mục hồ sơ hoàn công ngay từ hợp đồng: bản vẽ as-built, CO/CQ, biên bản kiểm tra, báo cáo FAT/SAT, hướng dẫn vận hành, bảo trì.
Hậu quả thực tế:
Không đủ hồ sơ audit, không xuất khẩu được sản phẩm.
Khó mở rộng nhà máy, khó chuyển giao công nghệ.
Không truy xuất được nguồn gốc khi có sự cố.
Đây là lỗi gia công thiết bị inox thường bị phát hiện muộn, khi cần audit.
Dấu hiệu nhận biết sớm:
Hợp đồng không liệt kê danh mục hồ sơ bàn giao.
Nhà thầu không đề cập đến hồ sơ trong quy trình làm việc.
Không có mẫu hồ sơ để khách hàng duyệt trước.
Cách phòng tránh:
Yêu cầu danh mục hồ sơ hoàn công ngay từ hợp đồng.
Kiểm tra hồ sơ trước khi thanh toán cuối cùng.
Yêu cầu bản cứng và bản mềm, có mục lục rõ ràng.
Tham khảo bài viết “Hồ sơ hoàn công cho dự án inox FDI” để biết danh mục hồ sơ chuẩn.
3.9. Sai lầm 9: Thay đổi thiết kế giữa chừng không được kiểm soát
Mô tả lỗi:
Thay đổi thiết kế qua email, điện thoại, không có phụ lục hợp đồng, không đánh giá tác động chi phí và tiến độ.
Hậu quả thực tế:
Phát sinh chi phí không kiểm soát được.
Chậm tiến độ do phải làm lại bản vẽ, gia công lại.
Tranh cãi khi nghiệm thu và thanh toán.
Đây là một trong những sai lầm khi gia công thiết bị inox thường gặp trong các dự án EPC.
Dấu hiệu nhận biết sớm:
Không có quy trình change request.
Thay đổi thiết kế không được ghi nhận bằng văn bản.
Không có đánh giá tác động chi phí và tiến độ.
Cách phòng tránh:
Áp dụng quy trình change request: mọi thay đổi phải được ghi nhận, đánh giá tác động chi phí và tiến độ, được khách hàng phê duyệt trước khi thực hiện.
Lưu trữ toàn bộ phiên bản bản vẽ, ghi nhận thay đổi.
Cập nhật hồ sơ “as-built” sau mỗi thay đổi.
Tham khảo bài viết “Quản lý thay đổi thiết kế trong dự án inox” để xây dựng quy trình.
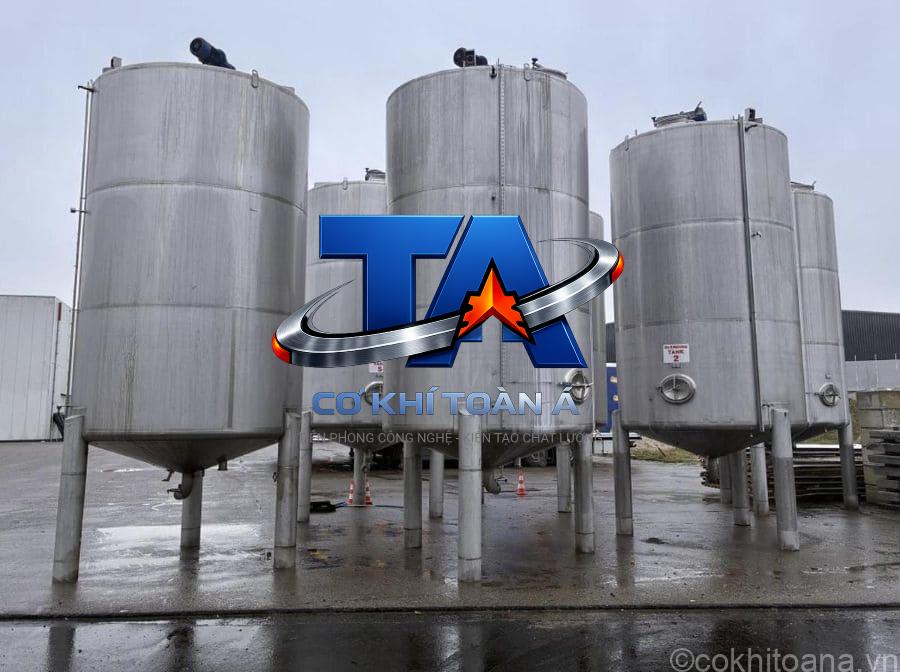
3.10. Sai lầm 10: Không tính đến khả năng mở rộng và bảo trì
Mô tả lỗi:
Thiết kế thiết bị không có không gian bảo trì, không dự phòng công suất, không module hóa để dễ mở rộng.
Hậu quả thực tế:
Khi mở rộng nhà máy phải làm lại thiết bị.
Downtime cao khi bảo trì, sửa chữa.
Chi phí mở rộng cao hơn nhiều so với thiết kế ban đầu có tính mở rộng.
Đây là lỗi gia công thiết bị inox thường bị bỏ qua trong giai đoạn thiết kế.
Dấu hiệu nhận biết sớm:
Bản vẽ thiết kế không có không gian bảo trì.
Không có phương án mở rộng công suất.
Thiết bị không module hóa, khó tháo lắp.
Cách phòng tránh:
Thiết kế có tính đến mở rộng: dự phòng công suất 10–20%, module hóa thiết bị.
Bố trí không gian bảo trì, lối đi, điểm nâng hạ.
Thiết kế dễ tháo lắp, dễ vệ sinh, dễ thay thế phụ tùng.
Tham khảo bài viết “Thiết kế bồn chứa và skid có tính mở rộng” để có giải pháp tối ưu.
3.11. Sai lầm 11: Chọn giải pháp “tiêu chuẩn hóa” cho bài toán đặc thù
Mô tả lỗi:
Chọn thiết bị tiêu chuẩn có sẵn thay vì gia công theo yêu cầu, dù layout, công nghệ và tiêu chuẩn vệ sinh của dự án rất đặc thù.
Hậu quả thực tế:
Thiết bị không khớp layout, phải sửa mặt bằng.
Không đồng bộ với dây chuyền nhập khẩu.
Không đạt yêu cầu vệ sinh, audit thất bại.
Đây là một trong những sai lầm khi gia công inox khiến nhiều dự án FDI phải làm lại.
Dấu hiệu nhận biết sớm:
Nhà thầu chỉ chào hàng mẫu có sẵn, không khảo sát hiện trạng.
Không có bản vẽ thiết kế theo layout thực tế.
Không đề cập đến tích hợp với hệ thống hiện hữu.
Cách phòng tránh:
Yêu cầu khảo sát hiện trạng trước khi thiết kế.
Thiết kế theo layout, công nghệ và tiêu chuẩn vệ sinh của dự án.
Đảm bảo đồng bộ với dây chuyền nhập khẩu: mặt bích, cao độ, giao diện điều khiển.
Tham khảo bài viết “Thiết bị tiêu chuẩn vs gia công theo yêu cầu trong FDI” để có quyết định đúng.
3.12. Sai lầm 12: Không có kế hoạch dự phòng cho rủi ro
Mô tả lỗi:
Không có phương án B cho rủi ro vật liệu, máy móc, nhân sự, tiến độ.
Hậu quả thực tế:
Chậm tiến độ khi có sự cố.
Chi phí khẩn cấp cao do phải xử lý nhanh.
Mất niềm tin với khách hàng cuối.
Đây là lỗi gia công thiết bị inox thường bị phát hiện khi dự án đã vào giai đoạn nước sôi lửa bỏng.
Dấu hiệu nhận biết sớm:
Không có kế hoạch quản lý rủi ro.
Không có tiến độ dự phòng.
Không có phương án thay thế vật liệu, nhân sự.
Cách phòng tránh:
Yêu cầu nhà thầu trình kế hoạch quản lý rủi ro: vật liệu thay thế, nhân sự dự phòng, tiến độ dự phòng.
Có hợp đồng dự phòng với nhà thầu thứ 2 cho các hạng mục quan trọng.
Theo dõi tiến độ hàng tuần, phát hiện sớm rủi ro và xử lý kịp thời.
Tham khảo bài viết “Quản lý rủi ro trong dự án gia công inox” để xây dựng kế hoạch.
Checklist nhanh: 15 câu hỏi phát hiện sớm sai lầm khi gia công thiết bị inox
Để tránh các sai lầm khi gia công thiết bị inox ngay từ khâu lựa chọn nhà thầu, đội procurement, QA/QC và engineering của doanh nghiệp FDI có thể sử dụng checklist 15 câu hỏi dưới đây. Đây là công cụ rà soát nhanh, giúp phát hiện rủi ro trước khi ký hợp đồng, giảm thiểu khả năng mắc phải các lỗi gia công thiết bị inox tốn kém về sau.
Nhóm 1: Năng lực nhà thầu và nhà máy
1. Nhà cung cấp có cho phép audit nhà máy onsite hoặc online không?
Nếu không, đây là dấu hiệu cảnh báo sớm về năng lực thực tế.
Nhà thầu có năng lực dự án luôn sẵn sàng cho audit của khách hàng FDI.
Tham khảo bài viết “Địa chỉ gia công uy tín cho dự án FDI tại Hà Nội” để biết tiêu chí đánh giá nhà máy.
2. Danh mục máy móc có đầy đủ cho quy trình gia công inox không?
Máy cắt laser, máy chấn, máy hàn TIG/MIG, máy đánh bóng, máy kiểm tra.
Yêu cầu xem CO/CQ máy móc, lịch bảo trì, năng lực thực tế.
Thiếu máy móc đồng bộ là một trong những sai lầm khi gia công inox thường dẫn đến thuê ngoài không kiểm soát được.
3. Đội ngũ kỹ sư và thợ hàn có chứng chỉ gì?
Chứng chỉ thợ hàn 6G, 5G, chứng chỉ ASME IX, ISO 9606.
Kỹ sư cơ khí có kinh nghiệm dự án FDI, thực phẩm, dược phẩm.
Không có chứng chỉ là dấu hiệu của lỗi gia công thiết bị inox về nhân sự.
4. Nhà thầu đã thực hiện những dự án FDI nào trong 2–3 năm gần đây?
Yêu cầu danh sách khách hàng, loại thiết bị, tiêu chuẩn áp dụng.
Liên hệ 1–2 khách hàng cũ để xác nhận năng lực và mức độ hài lòng.
Không có dự án FDI tham khảo là rủi ro lớn về sai lầm khi gia công thiết bị inox. Xem ngay các dự án đã được Cơ Khí Toàn Á thực hiện
Nhóm 2: Tiêu chuẩn, vật liệu và kiểm soát chất lượng
5. URS có được cụ thể hóa thành yêu cầu đo được không?
Ra bao nhiêu, kiểu hàn gì, % NDT, vật liệu 304/316L xuất xứ nào.
URS chung chung là nguyên nhân chính của các sai lầm khi gia công inox về tiêu chuẩn.
Tham khảo bài viết “Tiêu chuẩn kỹ thuật trong dự án FDI” để xây dựng URS chi tiết.
6. Vật liệu inox được cam kết là 304 hay 316L, xuất xứ từ nhà máy nào?
Yêu cầu CO/CQ, test thành phần hóa học tại Quatest1 hoặc lab độc lập.
Không rõ xuất xứ là dấu hiệu của lỗi gia công thiết bị inox về vật liệu.
Tham khảo bài viết “Vật liệu inox 304/316L cho dự án FDI” để chọn đúng mác thép.
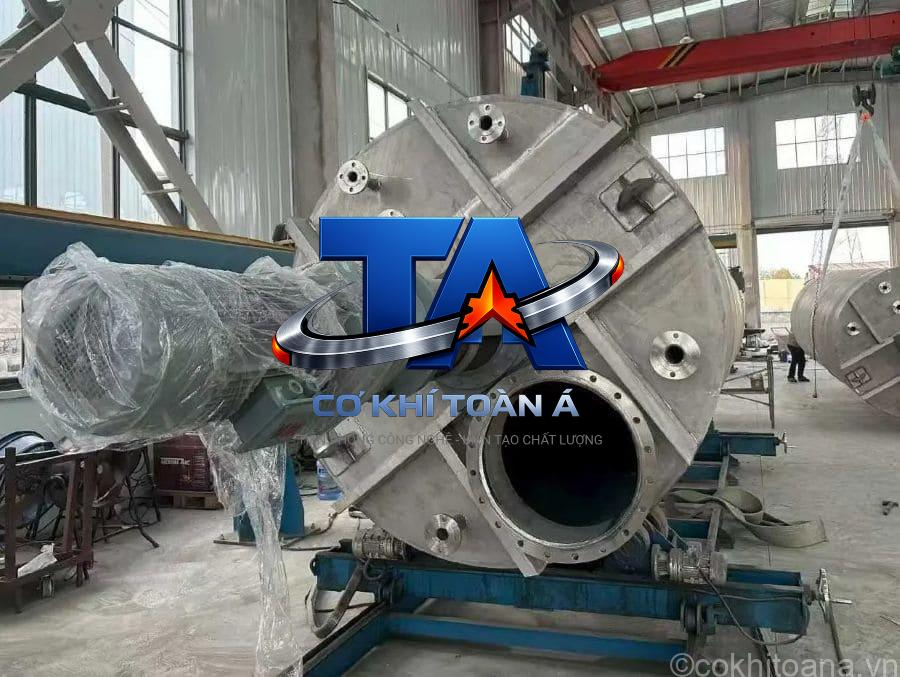
7. Quy trình hàn WPS/PQR có được phê duyệt không?
Yêu cầu xem WPS/PQR cho từng loại vật liệu, vị trí hàn.
Không có WPS/PQR là rủi ro lớn về chất lượng mối hàn.
Đây là một trong những sai lầm khi gia công thiết bị inox thường bị phát hiện muộn.
8. Kế hoạch kiểm tra trung gian (inspection point) có rõ ràng không?
Kiểm tra vật liệu, cắt, hàn, lắp ráp, FAT.
Hold point và witness point được thỏa thuận trong hợp đồng.
Không có inspection point là lỗi gia công thiết bị inox về QA/QC.
Tham khảo bài viết “Quy trình kiểm tra chất lượng trong gia công inox” để xây dựng kế hoạch.
9. Độ nhẵn bề mặt Ra được cam kết bao nhiêu, đo bằng thiết bị gì?
Thực phẩm: Ra ≤ 0.4–0.8 µm; Dược phẩm: Ra ≤ 0.2–0.4 µm.
Yêu cầu đo Ra thực tế, lưu biên bản kiểm tra.
Không đo Ra là một trong những sai lầm khi gia công inox khiến thiết bị không đạt GMP.
Nhóm 3: Báo giá, hợp đồng và quản lý rủi ro
10. Báo giá có tách rõ từng cấu phần không?
Vật liệu, gia công, xử lý bề mặt, kiểm tra, hồ sơ, vận chuyển, lắp đặt, bảo hành.
Báo giá “trọn gói” không chi tiết là dấu hiệu của lỗi gia công thiết bị inox về chi phí ẩn.
Tham khảo bài viết “Báo giá gia công thiết bị inox cho dự án FDI” để biết cách đọc báo giá đúng.
11. Các hạng mục có thể phát sinh được liệt kê và cách tính chi phí thế nào?
Cảm biến, van, tủ điện, phụ kiện, hồ sơ validation, FAT/SAT.
Không có danh mục phát sinh là rủi ro lớn về đội chi phí.
Đây là một trong những sai lầm khi gia công thiết bị inox khiến nhiều dự án FDI bị chậm tiến độ.
12. Chính sách bảo hành có rõ ràng không?
Thời gian bảo hành, phạm vi bảo hành, điều kiện bảo hành.
Bảo hành quá ngắn (<12 tháng) là dấu hiệu cảnh báo về lỗi gia công thiết bị inox.
Tham khảo bài viết “Chính sách bảo hành thiết bị inox gia công theo yêu cầu” để biết tiêu chuẩn ngành.
13. Kế hoạch quản lý rủi ro của nhà thầu như thế nào?
Phương án thay thế vật liệu, nhân sự dự phòng, tiến độ dự phòng.
Không có kế hoạch rủi ro là một trong những sai lầm khi gia công inox nghiêm trọng.
Tham khảo bài viết “Quản lý rủi ro trong dự án gia công inox” để xây dựng kế hoạch.
Nhóm 4: Hồ sơ, nghiệm thu và hỗ trợ dài hạn
14. Danh mục hồ sơ hoàn công gồm những gì?
Bản vẽ as-built, CO/CQ, biên bản kiểm tra, báo cáo FAT/SAT, hướng dẫn vận hành, bảo trì.
Không có hồ sơ hoàn công là lỗi gia công thiết bị inox khiến nhiều dự án không đạt audit.
Tham khảo bài viết “Hồ sơ hoàn công cho dự án inox FDI” để biết danh mục hồ sơ chuẩn.
15. Nhà thầu có hỗ trợ dài hạn sau bàn giao không?
Bảo trì định kỳ, cung cấp phụ tùng, hỗ trợ kỹ thuật onsite khi có sự cố.
Không có hỗ trợ dài hạn là một trong những sai lầm khi gia công thiết bị inox khiến chi phí vận hành tăng cao.
Tham khảo bài viết “Bảo trì thiết bị inox trong nhà máy GMP” để biết yêu cầu hỗ trợ.
Cách sử dụng checklist trong thực tế
Bước 1: Gửi checklist này cho ít nhất 3–5 nhà thầu tiềm năng để họ trả lời bằng văn bản.
Bước 2: Chấm điểm từng nhà thầu theo thang 1–5 cho mỗi câu hỏi.
Bước 3: Loại các nhà thầu có tổng điểm dưới ngưỡng (ví dụ <60/75).
Bước 4: Audit chi tiết 2–3 nhà thầu còn lại trước khi ký hợp đồng.
Checklist này là công cụ thực tiễn giúp doanh nghiệp phát hiện sớm các sai lầm khi gia công thiết bị inox ngay từ khâu lựa chọn nhà thầu, giảm thiểu rủi ro và đảm bảo thành công cho dự án.
Doanh nghiệp có nhu cầu nhận file checklist chi tiết kèm mẫu biên bản kiểm tra, mẫu WPS/PQR, mẫu danh mục hồ sơ hoàn công có thể liên hệ trực tiếp với Cơ Khí Toàn Á để được kỹ sư cơ khí chuyên trách hỗ trợ.
Bài học từ 2 tình huống thực tế về sai lầm khi gia công thiết bị inox
Lý thuyết và checklist chỉ thực sự có giá trị khi được kiểm chứng qua các dự án thực tế. Dưới đây là 2 tình huống “post-mortem” (phân tích sau sự cố) từ các dự án FDI tại Việt Nam, nơi các sai lầm khi gia công thiết bị inox đã gây thiệt hại lớn về chi phí, tiến độ và uy tín. Mỗi tình huống được phân tích theo cấu trúc: bối cảnh → sai lầm cụ thể → hậu quả → bài học → cách áp dụng cho dự án khác.
Tình huống 1: Dự án thực phẩm – Sai vật liệu ống dẫn, phải thay toàn bộ tuyến ống
Bối cảnh:
Một nhà máy FDI sản xuất nước giải khát tại Bắc Ninh cần gia công tuyến ống dẫn dung dịch axit hữu cơ (citric, phosphoric) từ bồn pha chế đến hệ thống chiết rót. Áp lực làm việc 3–5 bar, nhiệt độ 25–40°C, nồng độ axit 5–15%.
Sai lầm cụ thể:
Procurement chọn nhà thầu báo giá thấp nhất, sử dụng ống inox 304 thay vì 316L để tiết kiệm 25% chi phí vật liệu.
URS chỉ ghi “ống inox thực phẩm, đạt GMP” mà không nêu rõ yêu cầu vật liệu cho môi trường axit.
Không có kiểm tra thành phần hóa học vật liệu đầu vào, chỉ tin vào CO trên giấy.
Đây là một trong những sai lầm khi gia công thiết bị inox kinh điển về chọn vật liệu theo giá thay vì theo môi trường.
Hậu quả:
Sau 6 tháng vận hành, toàn bộ tuyến ống 304 bị ăn mòn điểm tại các mối hàn và vị trí có cặn axit tích tụ.
Rò rỉ dung dịch axit tại 3 vị trí, buộc phải dừng dây chuyền 3 tuần để thay thế.
Chi phí thay thế ống 316L + công lắp đặt + downtime ước tính cao gấp 2,3 lần so với phương án ban đầu sử dụng 316L đúng chuẩn.
Nhà máy bị phạt tiến độ giao hàng cho khách hàng lớn, mất uy tín trên thị trường.
Đây là lỗi gia công thiết bị inox điển hình khiến nhiều dự án thực phẩm phải trả giá đắt.
Bài học rút ra:
Không bao giờ chọn vật liệu chỉ dựa trên giá, phải phân tích kỹ môi trường làm việc: loại hóa chất, nồng độ, nhiệt độ, áp lực, chu kỳ vệ sinh.
URS phải cụ thể hóa yêu cầu vật liệu: 304 cho nước, đồ uống trung tính; 316L cho axit, muối, clo, hóa chất vệ sinh mạnh.
Bắt buộc kiểm tra CO/CQ và test thành phần hóa học tại Quatest1 hoặc lab độc lập trước khi gia công.
Đây là bài học quan trọng về sai lầm khi gia công inox mà mọi đội procurement cần ghi nhớ.
Cách áp dụng cho dự án khác:
Xây dựng ma trận vật liệu theo môi trường: 304, 316L, 904L, duplex cho từng ứng dụng cụ thể.
Đưa yêu cầu vật liệu vào URS và hợp đồng, có điều khoản phạt nếu sai vật liệu.
Lấy mẫu test ngẫu nhiên 5–10% số lô vật liệu đầu vào để kiểm soát chất lượng.
Tham khảo bài viết “Vật liệu inox 304/316L cho dự án FDI” để có hướng dẫn chi tiết.
Tình huống 2: Dự án mỹ phẩm – Không kiểm soát mối hàn, không đạt audit khách hàng châu Âu
Bối cảnh:
Một nhà máy FDI sản xuất mỹ phẩm tại Hưng Yên cần gia công skid pha chế và bồn chứa dung dịch nhũ tương. Sản phẩm xuất khẩu sang EU, yêu cầu audit theo tiêu chuẩn EU-GMP và ISO 22716.
Sai lầm cụ thể:
Nhà thầu không có quy trình hàn WPS/PQR được phê duyệt, thợ hàn không có chứng chỉ ASME IX.
Không kiểm tra NDT mối hàn, chỉ kiểm tra bằng mắt.
Độ nhẵn bề mặt không được đo Ra, chỉ đánh bóng thủ công theo cảm quan.
Hồ sơ hoàn công thiếu biên bản kiểm tra mối hàn, không có báo cáo NDT, không có đo Ra.
Đây là một trong những sai lầm khi gia công thiết bị inox nghiêm trọng về kiểm soát chất lượng và hồ sơ.
Hậu quả:
Trong audit của khách hàng châu Âu, 12/20 mối hàn giáp mối bị chỉ ra là không đồng nhất, có dấu hiệu rỗ, nứt.
Bề mặt bên trong bồn chứa có độ nhẵn không đều, một số vị trí Ra > 1.0 µm, không đạt yêu cầu GMP.
Hồ sơ không đủ để chứng minh truy xuất nguồn gốc và kiểm soát chất lượng.
Khách hàng yêu cầu dừng sản xuất, sửa chữa toàn bộ mối hàn và đo lại Ra, đồng thời thuê tư vấn bên thứ 3 để audit lại.
Chi phí sửa chữa + tư vấn + downtime ước tính 1,8 tỷ đồng, chậm tiến độ xuất khẩu 2 tháng.
Đây là lỗi gia công thiết bị inox điển hình trong ngành mỹ phẩm và dược phẩm xuất khẩu.
Bài học rút ra:
Bắt buộc có WPS/PQR cho từng loại vật liệu, vị trí hàn, đặc biệt với thiết bị tiếp xúc trực tiếp với sản phẩm.
Thợ hàn phải có chứng chỉ ASME IX hoặc ISO 9606, được kiểm tra định kỳ.
Kiểm tra NDT 10–100% mối hàn giáp mối tùy ứng dụng (X-ray, siêu âm, thấm từ).
Đo độ nhẵn bề mặt Ra bằng thiết bị chuyên dụng, lưu biên bản kiểm tra cho từng thiết bị.
Hồ sơ hoàn công phải đầy đủ: WPS/PQR, báo cáo NDT, đo Ra, CO/CQ vật liệu, bản vẽ as-built.
Đây là bài học quan trọng về sai lầm khi gia công inox mà mọi dự án xuất khẩu cần ghi nhớ.
Cách áp dụng cho dự án khác:
Đưa yêu cầu WPS/PQR, chứng chỉ thợ hàn, NDT, đo Ra vào URS và hợp đồng.
Yêu cầu nhà thầu cung cấp mẫu hồ sơ hoàn công trước khi ký hợp đồng.
Mời khách hàng hoặc bên thứ 3 audit nhà thầu trước khi gia công hàng loạt.
Tham khảo bài viết “Kiểm soát chất lượng mối hàn trong gia công inox” và “Độ nhẵn bề mặt Ra và yêu cầu vệ sinh trong GMP” để có hướng dẫn chi tiết.
Hai tình huống trên cho thấy các sai lầm khi gia công thiết bị inox không chỉ nằm ở khâu gia công, mà bắt nguồn từ quyết định sai ở khâu đầu: chọn nhà thầu, chốt vật liệu, tiêu chuẩn và kiểm soát chất lượng. Hậu quả không chỉ là chi phí sửa chữa, mà còn là mất uy tín, mất hợp đồng và mất niềm tin của khách hàng.
Doanh nghiệp có nhu cầu nhận phân tích chi tiết các tình huống thực tế tương tự, hoặc cần tư vấn giải pháp phòng tránh các lỗi gia công thiết bị inox cho dự án của mình có thể liên hệ trực tiếp với Cơ Khí Toàn Á để được kỹ sư cơ khí chuyên trách hỗ trợ.
Làm thế nào để biến “sai lầm khi gia công thiết bị inox” thành “kinh nghiệm” cho đội mua hàng, QA/QC và engineering?
Các sai lầm khi gia công thiết bị inox không chỉ là rủi ro cần tránh, mà còn là nguồn dữ liệu quý giá để xây dựng năng lực nội bộ. Doanh nghiệp FDI, thực phẩm, dược phẩm nào biết cách hệ thống hóa bài học từ sự cố sẽ giảm dần tần suất mắc lỗi, tăng khả năng đàm phán với nhà thầu và nâng cao chất lượng dự án theo thời gian. Phần này đề xuất quy trình 5 bước để chuyển hóa các lỗi gia công thiết bị inox thành tài sản tri thức của doanh nghiệp.
Bước 1: Xây dựng cơ chế báo cáo và lưu trữ sự cố nội bộ
Mục tiêu:
Không để các sai lầm khi gia công thiết bị inox bị “chôn vùi” sau khi xử lý xong, mà phải được ghi nhận, phân loại và lưu trữ thành cơ sở dữ liệu nội bộ.
Cách thực hiện:
Tạo mẫu báo cáo sự cố chuẩn: mô tả sự cố, nguyên nhân gốc rễ (5 Why), hậu quả, biện pháp khắc phục, bài học rút ra.
Yêu cầu đội dự án, QA/QC, engineering điền mẫu báo cáo cho mọi sự cố liên quan đến gia công inox: sai vật liệu, lỗi mối hàn, không đạt audit, chậm tiến độ, phát sinh chi phí.
Lưu trữ vào hệ thống DMS (Document Management System) hoặc SharePoint, phân loại theo: loại thiết bị, ngành (thực phẩm, dược phẩm, hóa chất), loại lỗi (vật liệu, hàn, bề mặt, hồ sơ, tiến độ).
Đây là bước nền tảng để biến sai lầm khi gia công inox thành dữ liệu có thể phân tích và chia sẻ.
Kết quả mong đợi:
Sau 12–24 tháng, doanh nghiệp có kho dữ liệu 50–100 sự cố được phân loại rõ ràng.
Dễ dàng truy xuất khi có dự án mới cùng loại, cùng ngành.
Giảm lặp lại các lỗi gia công thiết bị inox tương tự.
Bước 2: Tổ chức buổi chia sẻ nội bộ “post-mortem” sau mỗi dự án
Mục tiêu:
Biến các sai lầm khi gia công thiết bị inox thành bài học tập thể, không để kiến thức nằm rời rạc trong đầu một vài cá nhân.
Cách thực hiện:
Sau mỗi dự án gia công thiết bị inox (hoặc mỗi giai đoạn lớn), tổ chức buổi họp “post-mortem” với sự tham gia của procurement, QA/QC, engineering, bảo trì và đại diện nhà thầu (nếu có).
Nội dung buổi họp:
Những gì đã làm tốt?
Những sai lầm khi gia công inox nào đã xảy ra?
Nguyên nhân gốc rễ (sử dụng 5 Why hoặc fishbone diagram)?
Biện pháp khắc phục và phòng ngừa?
Bài học cho dự án sau?
Ghi âm, ghi hình và lưu biên bản vào DMS.
Đây là cách chuyển hóa lỗi gia công thiết bị inox thành kinh nghiệm tập thể.
Kết quả mong đợi:
Đội ngũ rút ra được 5–10 bài học lớn sau mỗi dự án.
Nhân sự mới có thể học từ kinh nghiệm của người đi trước, không phải “phát minh lại cái bánh xe”.
Văn hóa học hỏi từ sai lầm được xây dựng, thay vì văn hóa đổ lỗi.
Bước 3: Chuẩn hóa quy trình lựa chọn nhà thầu gia công inox
Mục tiêu:
Dùng các sai lầm khi gia công thiết bị inox trong quá khứ để xây dựng tiêu chí chấm điểm nhà thầu khách quan, giảm cảm tính và rủi ro lặp lại.
Cách thực hiện:
Xây dựng ma trận chấm điểm nhà thầu (scoring matrix) với các tiêu chí:
Năng lực nhà máy (30%): máy móc, nhân sự, chứng chỉ, dự án tham khảo.
Chất lượng (30%): WPS/PQR, NDT, đo Ra, hồ sơ hoàn công, tỷ lệ lỗi trong quá khứ.
Giá và TCO (20%): báo giá chi tiết, phân tích TCO, điều kiện thanh toán.
Tiến độ và quản lý rủi ro (10%): kế hoạch tiến độ, phương án dự phòng.
Hỗ trợ dài hạn (10%): bảo hành, bảo trì, cung cấp phụ tùng.
Đưa các sai lầm khi gia công inox đã xảy ra vào tiêu chí “tỷ lệ lỗi trong quá khứ”: nhà thầu từng gây sự cố nghiêm trọng sẽ bị trừ điểm.
Yêu cầu ít nhất 3–5 nhà thầu nộp hồ sơ, chấm điểm theo ma trận, chỉ chọn 1–2 nhà thầu có điểm cao nhất để đàm phán.
Đây là cách biến lỗi gia công thiết bị inox thành tiêu chí định lượng.
Kết quả mong đợi:
Giảm 50–70% rủi ro chọn nhầm nhà thầu so với cách chọn theo giá hoặc cảm tính.
Nhà thầu có động lực cải thiện chất lượng để được chấm điểm cao.
Procurement có căn cứ rõ ràng để bảo vệ quyết định trước ban lãnh đạo.
Bước 4: Tích hợp bài học vào URS, hợp đồng và quy trình kiểm tra
Mục tiêu:
Không để các sai lầm khi gia công thiết bị inox chỉ nằm trong báo cáo, mà phải được “khóa cứng” vào URS, hợp đồng và quy trình kiểm tra để phòng ngừa lặp lại.
Cách thực hiện:
URS:
Đưa các yêu cầu cụ thể rút ra từ sự cố: vật liệu 316L cho axit, Ra ≤ 0.4 µm cho dược phẩm, NDT 100% mối hàn giáp mối, WPS/PQR bắt buộc.
Ghi rõ “Nhà thầu phải xác nhận bằng văn bản khả năng đáp ứng các yêu cầu này trước khi ký hợp đồng”.
Hợp đồng:
Đưa điều khoản phạt nếu sai vật liệu, không đạt Ra, không có hồ sơ NDT, chậm tiến độ.
Yêu cầu inspection point rõ ràng: vật liệu, cắt, hàn, lắp ráp, FAT.
Yêu cầu danh mục hồ sơ hoàn công tối thiểu.
Quy trình kiểm tra:
Xây dựng checklist kiểm tra trung gian dựa trên các sai lầm khi gia công inox đã xảy ra: kiểm tra CO/CQ, test vật liệu, đo Ra, kiểm tra NDT, xem WPS/PQR.
Yêu cầu QA/QC ký xác nhận từng inspection point trước khi thanh toán.
Đây là cách biến lỗi gia công thiết bị inox thành rào chắn pháp lý và kỹ thuật.
Kết quả mong đợi:
Nhà thầu không thể “lách” các yêu cầu quan trọng.
QA/QC có căn cứ để từ chối thanh toán khi chất lượng không đạt.
Giảm 60–80% các sai lầm khi gia công inox lặp lại.
Bước 5: Đào tạo liên tục và cập nhật kiến thức mới
Mục tiêu:
Đảm bảo đội mua hàng, QA/QC và engineering luôn cập nhật các sai lầm khi gia công thiết bị inox mới, tiêu chuẩn mới và công nghệ mới, không bị “lỗi thời” sau 2–3 năm.
Cách thực hiện:
Tổ chức đào tạo nội bộ 6 tháng/lần về:
Vật liệu inox mới (316L, 904L, duplex, super duplex).
Tiêu chuẩn mới (GMP, FDA, ASME BPE, ISO 22716).
Công nghệ mới (hàn laser, electropolish, NDT tiên tiến).
Các sai lầm khi gia công inox điển hình trong ngành và cách phòng tránh.
Mời chuyên gia bên ngoài (kỹ sư Cơ Khí Toàn Á, tư vấn GMP, đại diện Quatest1) chia sẻ case study thực tế.
Yêu cầu nhân sự tham gia đào tạo phải làm bài kiểm tra và cam kết áp dụng vào dự án.
Đây là cách biến lỗi gia công thiết bị inox thành động lực học hỏi liên tục.
Kết quả mong đợi:
Đội ngũ luôn cập nhật kiến thức mới, không bị lạc hậu.
Giảm dần các sai lầm khi gia công thiết bị inox do thiếu kiến thức.
Doanh nghiệp xây dựng được thương hiệu “khó tính nhưng chuyên nghiệp” trong mắt nhà thầu.
Tổng kết: Từ “sai lầm” thành “tài sản tri thức”
Các sai lầm khi gia công thiết bị inox không thể tránh khỏi 100%, nhưng doanh nghiệp nào biết cách hệ thống hóa, chia sẻ và chuẩn hóa bài học sẽ biến chúng thành “tài sản tri thức” giúp giảm rủi ro, tăng chất lượng và nâng cao năng lực cạnh tranh. Quy trình 5 bước trên là lộ trình thực tiễn để đội mua hàng, QA/QC và engineering cùng nhau xây dựng văn hóa học hỏi từ sai lầm.
Doanh nghiệp có nhu cầu nhận mẫu báo cáo sự cố, ma trận chấm điểm nhà thầu, mẫu URS và checklist kiểm tra trung gian có thể liên hệ trực tiếp với Cơ Khí Toàn Á để được kỹ sư cơ khí chuyên trách hỗ trợ.
Tìm hiểu thêm các hệ thống sản phẩm đang được Cơ Khí Toàn Á gia công và chế tạo:
- Hệ thống lọc RO & tái sử dụng nước công nghiệp 2027
- Thiết bị xử lý nước thải thực phẩm đạt QCVN 40:2025/BTNMT: Tiêu chuẩn, cấu hình và cách chọn đúng
Kết luận: Đừng để dự án inox của bạn trở thành “bài học” về sai lầm khi gia công thiết bị inox
Toàn bộ nội dung từ đầu đến nay đã chỉ ra một thực tế không thể phủ nhận: phần lớn các sai lầm khi gia công thiết bị inox không xảy ra do công nghệ yếu kém, mà do quyết định sai ở khâu đầu – chọn nhà thầu chỉ dựa trên giá, chốt tiêu chuẩn chung chung, bỏ qua kiểm soát vật liệu và mối hàn, xem nhẹ hồ sơ hoàn công. Hậu quả không chỉ là chi phí sửa chữa, mà còn là chậm tiến độ, không đạt audit, mất hợp đồng và mất uy tín với khách hàng cuối.
Ba thông điệp cốt lõi cần ghi nhớ:
Phần lớn sai lầm xảy ra ở khâu đầu: Chọn nhà thầu “chỉ có văn phòng”, không chốt rõ tiêu chuẩn trong URS, chọn vật liệu theo giá thay vì theo môi trường là những sai lầm khi gia công thiết bị inox kinh điển mà nhiều dự án FDI, thực phẩm, dược phẩm đã trả giá đắt.
Chi phí sửa sai luôn cao hơn nhiều so với chi phí phòng ngừa: Làm lại một tuyến ống, một skid hay một bồn chứa do sai vật liệu, sai mối hàn, không đạt Ra thường tốn gấp 2–3 lần so với đầu tư đúng ngay từ đầu, cộng thêm downtime, phạt tiến độ và rủi ro mất chứng nhận xuất khẩu. Đây là lỗi gia công thiết bị inox mà không doanh nghiệp nào muốn lặp lại.
Checklist và quy trình nội bộ là cách rẻ nhất để giảm rủi ro: 15 câu hỏi trong checklist, quy trình 5 bước biến “sai lầm” thành “kinh nghiệm”, ma trận chấm điểm nhà thầu, URS chi tiết, inspection point rõ ràng – tất cả là những công cụ thực tiễn giúp doanh nghiệp phòng tránh các sai lầm khi gia công inox mà không cần đầu tư lớn.
Đừng để dự án inox của bạn trở thành “bài học” cho người khác về sai lầm khi gia công thiết bị inox. Hãy bắt đầu từ những hành động cụ thể ngay hôm nay:
Gửi URS hoặc bản vẽ sơ bộ để được kỹ sư cơ khí của Cơ Khí Toàn Á rà soát rủi ro miễn phí, chỉ ra các điểm có thể phát sinh lỗi gia công thiết bị inox trước khi ký hợp đồng.
Yêu cầu khảo sát nhà máy để xem năng lực thực tế, máy móc, quy trình hàn, kiểm tra chất lượng và hồ sơ các dự án FDI đã thực hiện.
Nhận tư vấn hồ sơ kỹ thuật chi tiết: WPS/PQR, NDT, đo Ra, danh mục hồ sơ hoàn công, inspection point, điều khoản phạt trong hợp đồng.
Nhận báo giá chi tiết theo cấu phần, minh bạch về vật liệu, tiêu chuẩn, kiểm tra và hồ sơ, kèm phân tích TCO để thấy rõ lợi ích dài hạn.
Liên hệ trực tiếp với phòng kinh doanh dự án của Cơ Khí Toàn Á để được Mr. An Ngọc Tuấn – Kỹ sư cơ khí, chuyên gia phòng FDI&FII – và đội ngũ kỹ thuật hỗ trợ tư vấn giải pháp gia công thiết bị inox phù hợp nhất với dự án của bạn, giúp tránh các sai lầm khi gia công thiết bị inox ngay từ đầu.
Tìm hiểu thêm về Chuyên Gia Cơ Khí Toàn Á
!!! Chú ý: Công ty nhà máy Cơ Khí Toàn Á đã triển khai toàn diện tới 34 tỉnh/thành dịch vụ gia công – chế tạo – sản xuất thiết bị inox công nghiệp. Bạn có thể click để xem chi tiết từng khu vực tại đây.
Phụ trách sản xuất nội dung bởi: Mr. Hùng MBA – Chuyên gia Marketing với gần 20 năm kinh nghiệm (Phòng Marketing/ R&D – Công ty CP Chế tạo Cơ khí Toàn Á & Tổng kho phụ kiện Inox Toàn Á)
Mọi ý kiến đóng góp và hợp tác vui lòng liên hệ:
- Hotline/ zalo: 08.654.66799
- Email: lienhe@cokhitoana.vn
- Số 115A – Đường Phan Trọng Tuệ, Xã Đại Thanh, Thành phố Hà Nội.
Nhiều bạn khi tìm hiểu về gia công inox theo yêu cầu và đọc bài viết chia sẻ từ kinh nghiệm của Cơ Khí Toàn Á nhưng không rõ từ viết tắt URS. Vậy ad chia sẻ như này để bạn đọc hiểu hơn nhé.
URS là viết tắt của User Requirement Specification (Bản đặc tả yêu cầu người dùng) hay nói ngắn gọn dễ hiểu là: bản thông tin yêu cầu gia công. Trong việc đặt gia công thiết bị inox (như bồn khuấy, bồn chứa, bàn thao tác, hệ thống đường ống… cho ngành dược phẩm, thực phẩm, hóa chất), URS là văn bản do bên đặt hàng (chủ đầu tư) soạn thảo nhằm quy định rõ những gì thiết bị inox đó phải đạt được.
Xem thêm hướng dẫn chi tiết tại phần bình luận của bài viết này: https://cokhitoana.vn/gia-cong-thiet-bi-inox-theo-yeu-cau.html